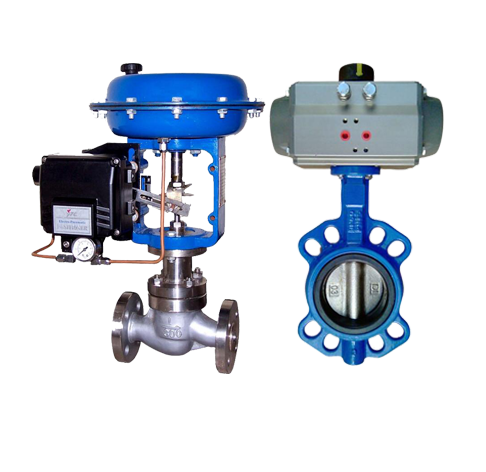
专业从事工况控制阀的科研设计、制造、销售、技术交流、进出口贸易于一体的现代化实体企业。
十多年来,我们执著于控制阀及驱动执行机构的研发和探索,以极致的态度对产品精雕细琢、精益求精,成就独特的自动化控制系统方案!
在炼油厂的加氢精制、加氢裂化及渣油加氢装置中,工艺介质长期处于14–20 MPa高压、280–450℃高温,且富含氢气、硫化氢及轻质油气。此类临氢严苛环境对管路切断与调节元件提出了远超常规阀门的要求——普通闸阀或软密封球阀在数百次热循环后便会出现氢致微裂或密封失效。本文从工况机理、结构特征与选型边界三个维度,帮网站读者建立对高压加氢阀门的系统认知。
氢脆(HE)与氢腐蚀(HA):高压氢分子渗入金属晶界,在缺陷处聚集形成局部高压,诱发微裂纹;高温下进一步发生脱碳,降低基体强度。
硫化物应力腐蚀(SSC):湿H₂S环境下,拉应力区易产生应力腐蚀开裂,需满足NACE MR0175/ISO 15156材料限制。
高压差冲刷与汽蚀:热高分出口、循环氢管路存在多相节流,密封面承受高速颗粒冲刷与闪蒸微射流。
依据JB/T 11484及工程实践,≥Class 600的高压临氢阀门主要包括:
压力自密封闸阀:公称压力≥PN160(Class 900)且DN≥50时推荐采用内压自密封阀盖,介质压力越高、密封越紧,替代传统螺栓法兰盖。
Y型直流截止阀:流阻小、行程短,适用于高压注氢与反应器进料切断。
斜瓣无撞击止回阀:避免水击,高压力级优先于旋启式结构。
高压加氢轨道球阀:全开/全关切断,采用金属硬密封与弹簧加载阀座,适配含催化剂粉末的回路。
多级降压调节阀:热高分泄压点配置迷宫或叠片式阀芯,逐级释放压差抑制汽蚀。
阀体选材需同步对抗氢、抗硫与高温氧化:
≤204℃:A105锻钢或WCB铸件;
280℃级:A182 F11 / A217 WC6铬钼钢;
350℃级:A182 F22 / A217 WC9;
300–500℃临氢:稳定化奥氏体A182 F321、F347或CF8C铸件。
内件强化:阀座、闸板密封面堆焊Stellite钴基合金(硬度控制在≤35 HRC以降低氢脆敏感),阀杆选用F321、Gr660或17-4PH(非湿硫环境)。
纯净度控制:S、P含量≤0.02%,锻件锻造比≥3,铸件采用电炉+VOD精炼。
外密封满足ISO 15848-1低泄漏等级;
阀杆配置防静电弹簧,通道电阻<10Ω;
整体通过API 607或API 6FA防火试验,火灾后仍需保持内部密封;
压力试验采用氮气-氢气混合介质或控氯纯水,氯离子<50 ppm,避免点蚀诱因。
标题前置核心词“高压加氢阀门”,H2覆盖工况、结构、材质、认证;
自然嵌入长尾词:“Class900临氢闸阀”“抗氢脆阀体选材”“JB/T 11484高压加氢阀”;
配原创PID流程图与阀盖剖面图,填写ALT标签;
文末FAQ回应“加氢阀为何优先锻件”“Stellite硬度为何受限”等检索意图。